Какво представлява процесът?
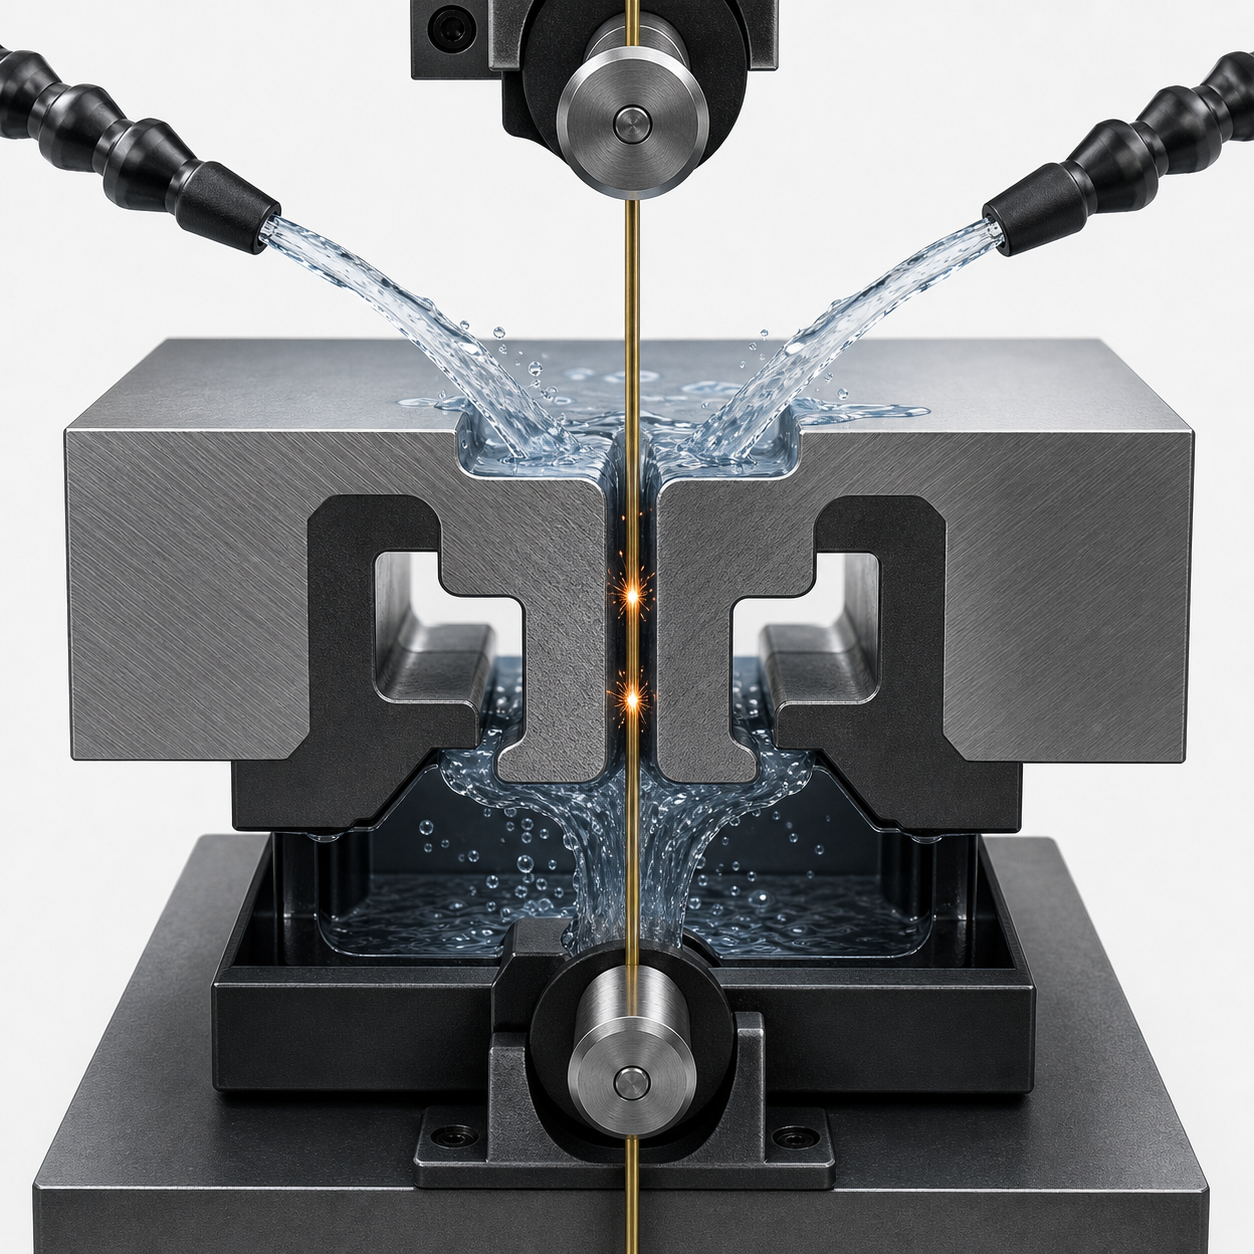
При EDM инструментът и детайлът не се докосват механично. Между тях се поддържа много малка междина, наречена искров просвет. Работната зона е потопена или промивана с диелектрична течност – среда, която при нормални условия е електрически изолираща. Генераторът на машината подава кратки електрически импулси. Когато напрежението стане достатъчно високо, диелектрикът временно се йонизира и между електрода и детайла възниква разряд. Освободената енергия нагрява локално повърхността и отделя микроскопично количество материал. След импулса диелектрикът охлажда зоната и отвежда отделените частици. Хиляди последователни разряди оформят желаната геометрия.
Какво е необходимо, за да работи EDM?
На първо място детайлът трябва да бъде електропроводим. Твърдостта му не е основното ограничение – могат да се обработват закалени стомани, инструментални стомани, твърди сплави, титан, никелови сплави и други проводими материали. Необходими са още електрод, прецизно управление на искровия просвет, генератор за електрическите импулси и подходящ диелектрик. Стабилното промиване и филтрация са важни, защото отстраняват частиците от работната зона и подпомагат повторяемостта на процеса.
Основни предимства
• Обработка на много твърди електропроводими материали. • Създаване на сложни контури, тесни прорези, дълбоки кухини и малки отвори. • Липса на механична сила между инструмента и детайла. • Висока точност и добра повторяемост. • Възможност за постигане на фини повърхности. • Подходяща технология за матрици, щанци, форми, инструментална екипировка и прецизни компоненти.
Какви са ограниченията?
EDM не е универсален заместител на всички други процеси. Материалът трябва да провежда електричество, а скоростта на отнемане обикновено е по-ниска в сравнение с конвенционалната обработка при лесни за рязане геометрии. Резултатът зависи от правилния избор на параметри, електрод, диелектрик, промиване и стратегия на обработка. Затова EDM често се използва там, където нейните силни страни – сложна геометрия, висока твърдост и прецизност – носят най-голяма стойност.
Кои са основните видове електроерозийна обработка?
Обемна (Sinker EDM) използва оформен електрод, обикновено от графит или мед, за получаване на кухина с определена геометрия. Нишкова (Wire EDM) използва непрекъснато движеща се тънка метална нишка, която изрязва точен контур през детайла. Пробивна (Drilling EDM) използва тръбен електрод и промиване под налягане за бързо създаване на малки и дълбоки отвори. В следващите материали от „ЕДМ Груп Академия“ ще разгледаме поотделно принципа, приложенията и предимствата на всеки от трите вида.
Кога да помислим за EDM?
Електроерозийната обработка е логичен избор, когато детайлът е от твърд проводим материал, геометрията е трудна за достигане с режещ инструмент, необходима е висока точност или механичните сили при конвенционална обработка биха създали риск от деформация. Разбирането на принципа е първата стъпка към правилния избор на процес. В следващите статии от „ЕДМ Груп Академия“ ще разгледаме подробно нишковата, обемната и пробивната електроерозийна обработка, техните особености и типични приложения.