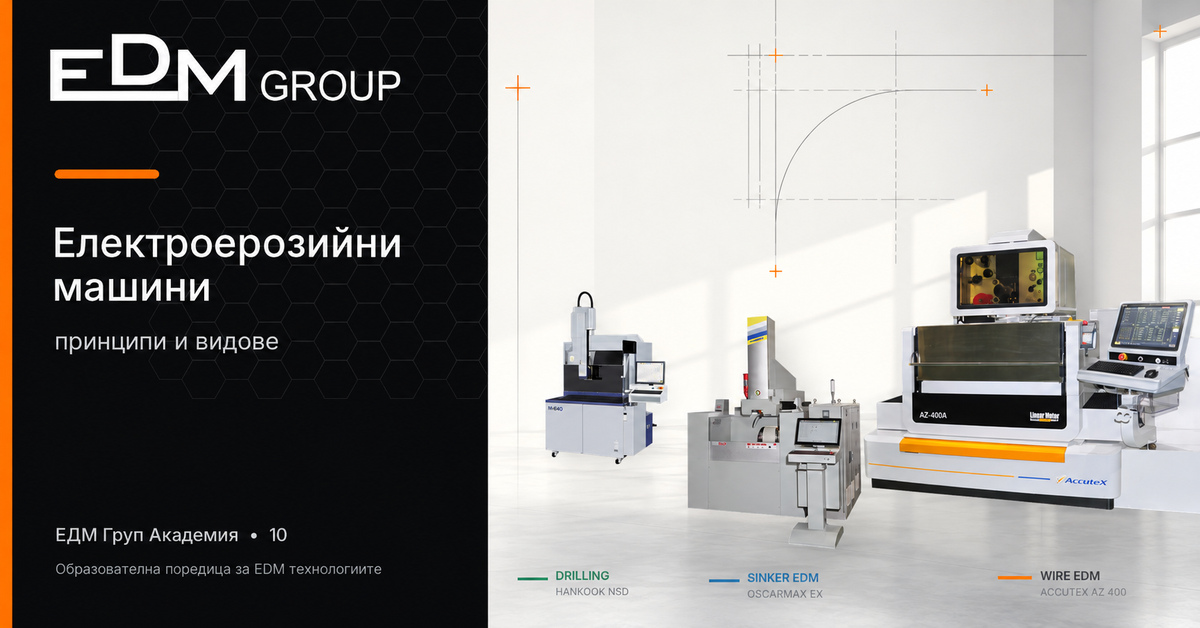
Основен принцип. Стабилната електроерозийна обработка се постига чрез съгласувана работа на машинната кинематика, импулсния генератор, електрода, диелектричната система и технологичните параметри. Тяхното взаимодействие определя точността, производителността и качеството на обработената повърхнина.
1 Какво представлява електроерозийната обработка
Електроерозийната обработка е процес за отнемане на материал чрез поредица от контролирани електрически разряди между инструментален електрод и електропроводим детайл. Двата елемента са разделени от малка искрова междина и не се допират механично. Затова твърдостта на материала не определя пряко дали той може да бъде обработван; основното условие е достатъчна електропроводимост [1, 6].
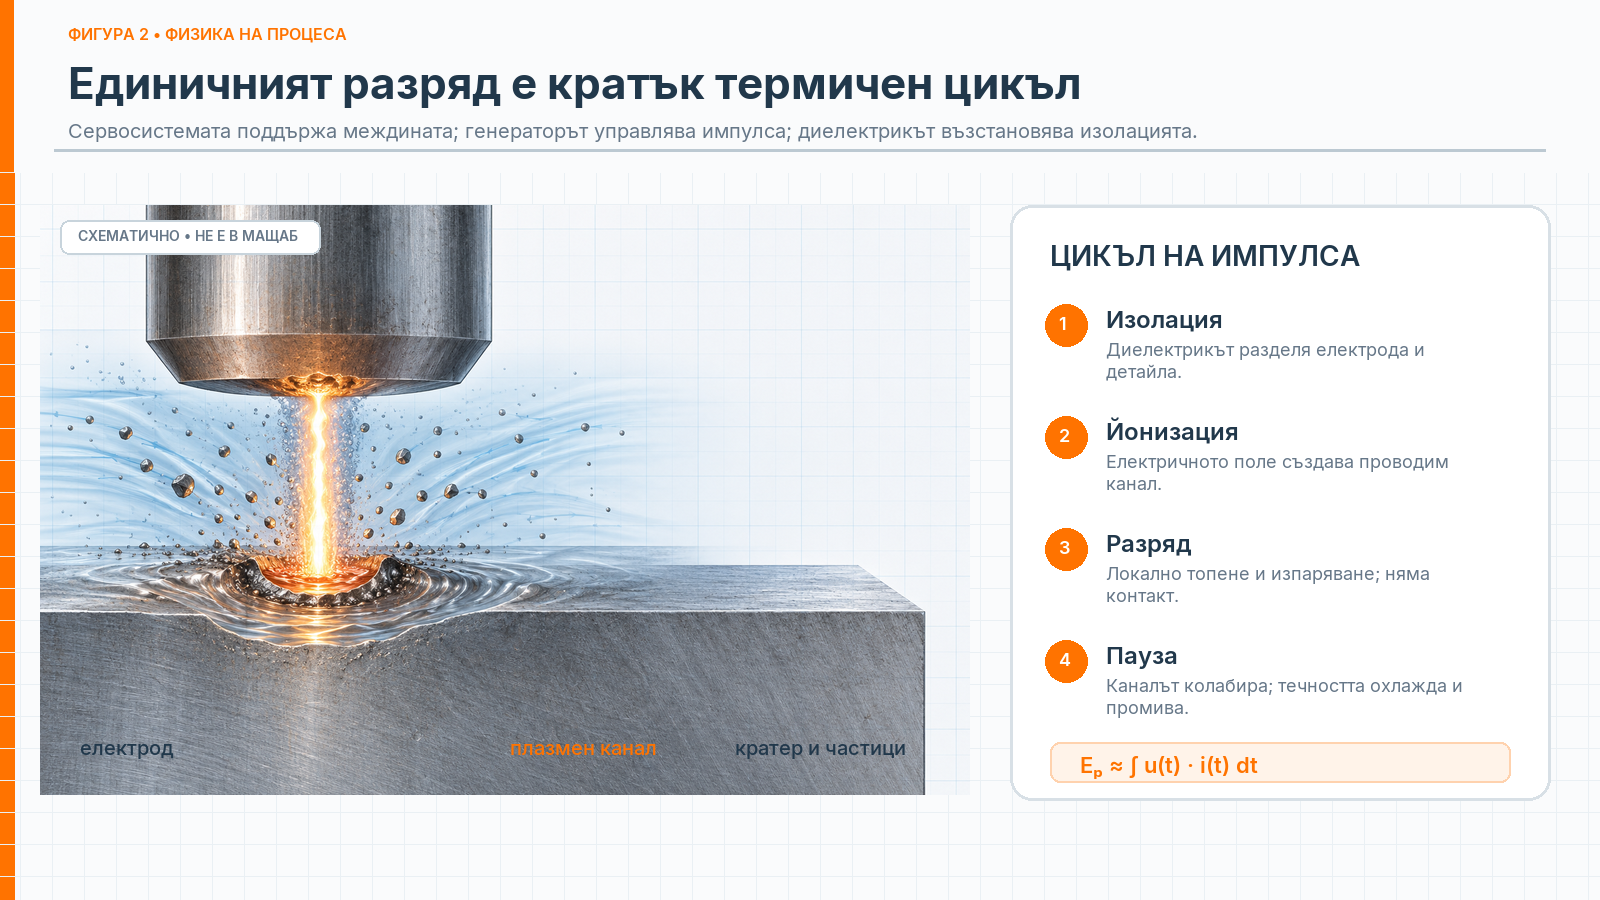
Electrical Discharge Machining (EDM) е електротермичен, а не механичен процес. Всеки импулс образува краткотраен плазмен канал, нагрява локален микроскопичен обем и отстранява част от материала чрез топене, изпаряване и изхвърляне от колабиращия канал. След разряда диелектрикът охлажда зоната, отвежда частиците и трябва да възстанови изолационните си свойства преди следващия импулс [1, 4].
Липсата на режеща сила позволява обработка на закалени стомани, твърди сплави, никелови сплави, титан и тънки или деликатни геометрии. Това не означава процес без натоварвания: топлинният цикъл, промиването, закрепването, теглото на детайла и динамиката на машината продължават да влияят върху точността и повърхностната цялост.
2 Кратка история на EDM
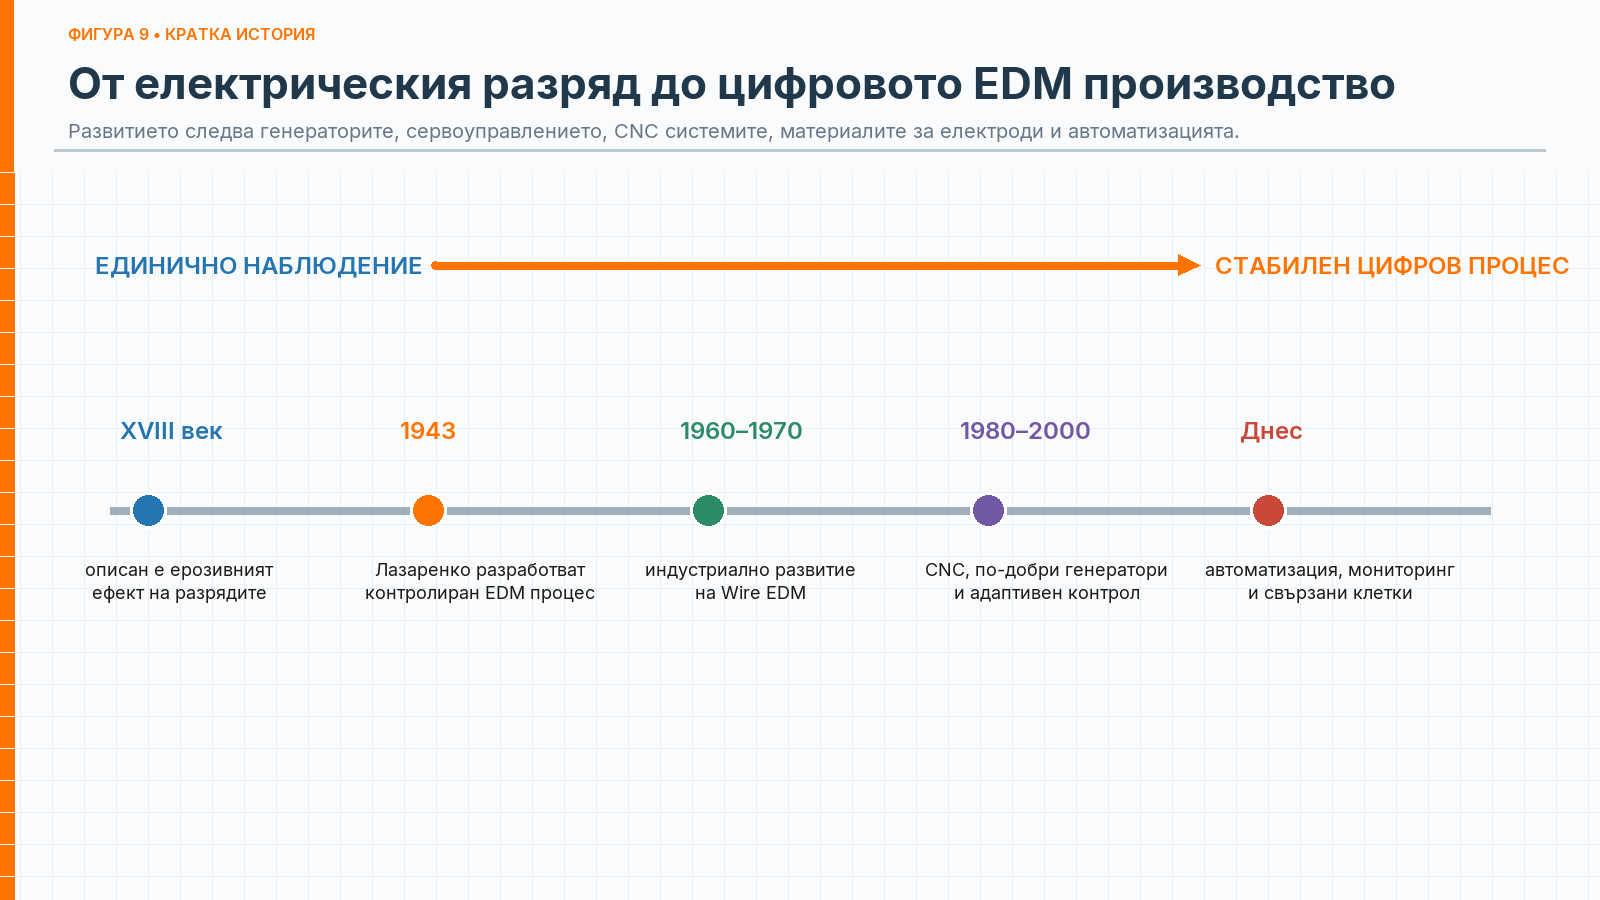
Ефектът на електрическите разряди е описван още през XVIII век. Практическата основа на съвременната електроерозийна обработка обаче се свързва с Борис и Наталия Лазаренко, които през 1943 г. разработват контролиран метод за отнемане на проводим материал и използват RC схема за формиране на повтаряеми импулси [1, 2].
През следващите десетилетия развитието на импулсните генератори, сервоуправлението на междината и промиването превръща процеса от лабораторен принцип в промишлена технология. Нишковата електроерозийна обработка навлиза в индустрията през 60-те и 70-те години, а CNC управлението разширява възможностите за сложни контури и независимо движение на водачите [3].
Съвременната машина следи напрежение, ток, къси съединения, отворени импулси и стабилност на разряда, като коригира подаването и параметрите. Автоматичното вдяване, смяната на електроди, измерването, роботизираното обслужване и дистанционният мониторинг превръщат EDM в част от свързана производствена клетка, а не в изолирана операция [4].
3 Как се управлява искровата междина
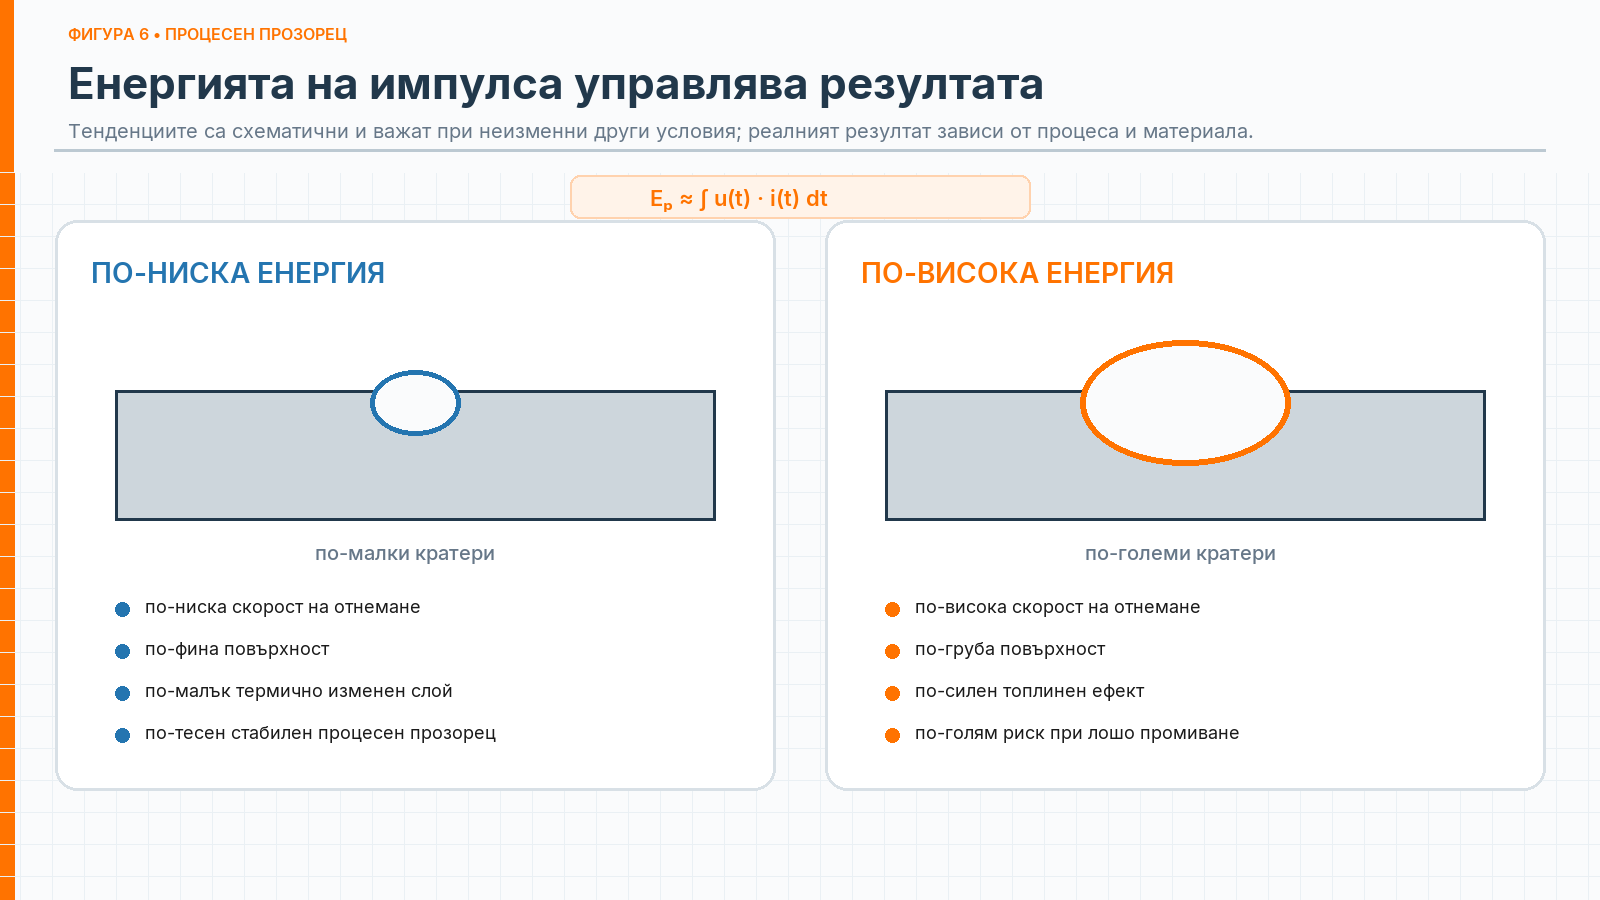
Генераторът задава напрежението, тока и времевата структура на импулсите. Опростено, енергията на един импулс може да се разглежда като интеграл от произведението на моментните напрежение и ток. Реалният разряд не е идеален правоъгълен импулс, затова машината оценява и състоянието на междината, а не само зададените стойности.
Сервосистемата придвижва електрода или детайла така, че да поддържа работна междина. Ако тя стане прекалено голяма, няма разряд и производителността пада. Ако стане прекалено малка или се натрупат частици, възникват къси съединения и дъгови разряди. Управлението постоянно балансира между тези състояния.
Паузата между импулсите е също толкова важна, колкото и активното време. Тя трябва да позволи де-йонизация и отвеждане на частиците. По-висока енергия може да увеличи скоростта на отнемане, но обикновено създава по-големи кратери и по-силен топлинен ефект. Затова грубите и довършителните режими имат различни цели [1, 4].
4 Основни видове електроерозийни машини
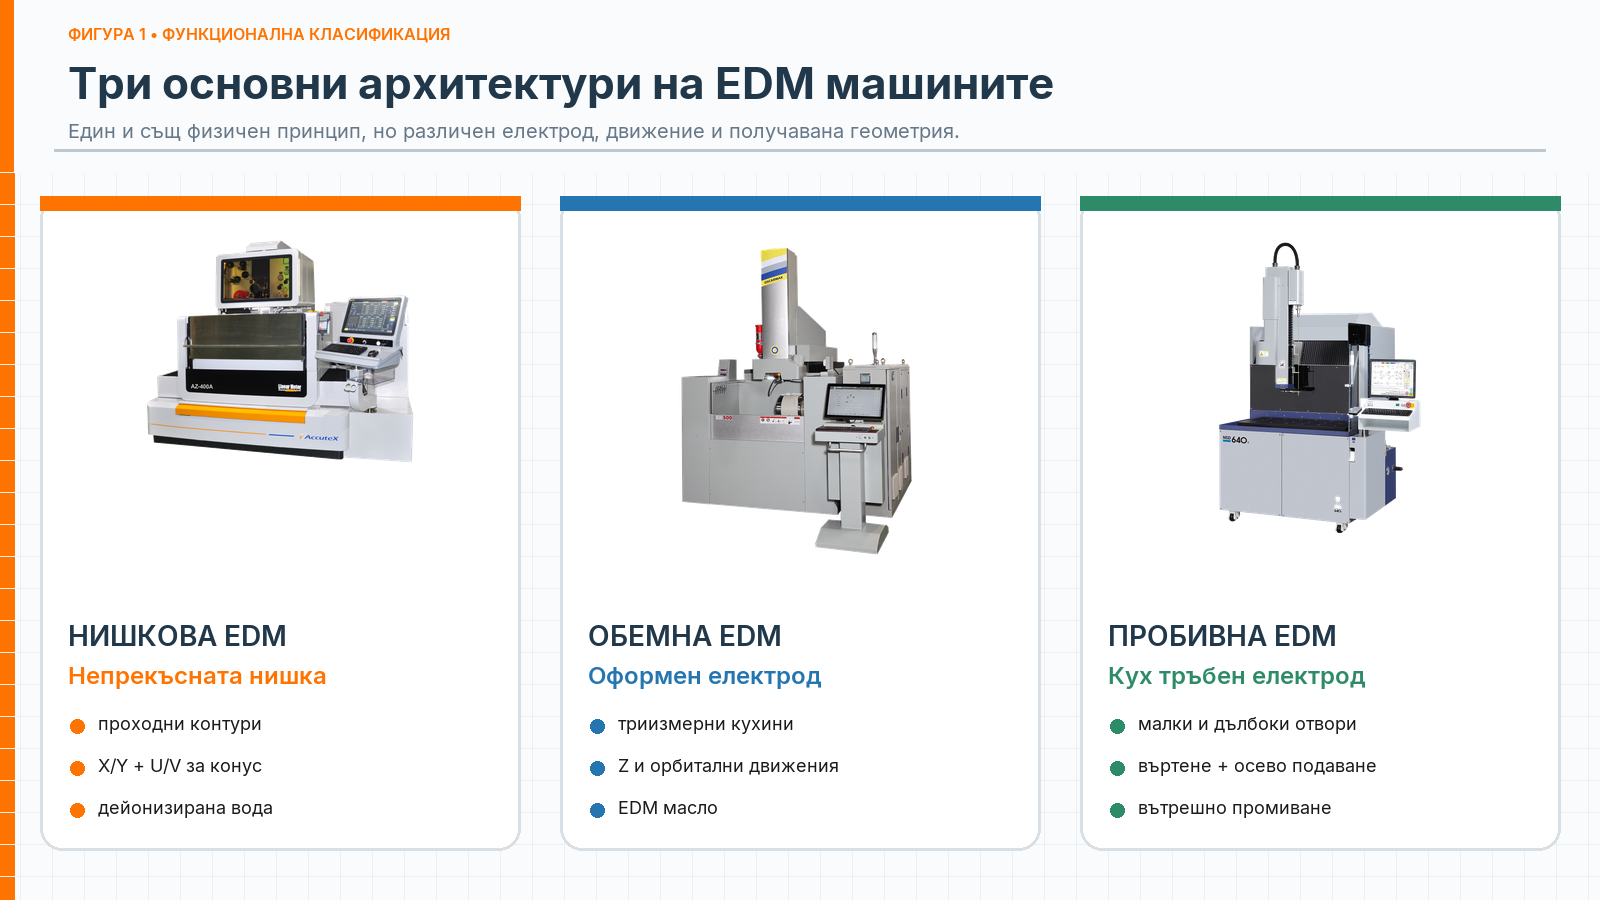
Трите основни индустриални групи са нишкова електроерозийна машина (wire cut edm machine), обемна електроерозийна машина (die sinker edm machine) и пробивна електроерозийна машина (drilling edm machine).
Разликата не е само във външния вид на машината. При нишковатa електроерозийна машина инструментът е непрекъснато движеща се нишка, която създава проходен контур. При обемната електроерозийна машина инструментът е оформен електрод, който възпроизвежда отрицателна кухина. При пробивната електроерозийна машина инструментът е кух тръбен електрод, през който диелектрикът достига до дъното на отвора.
Трите процеса често участват в един технологичен маршрут. Пробивна електроерозийна машина създава стартов отвор, нишковата изрязва проходен контур, а обемната оформя локални кухини или ребра, които не могат да се получат с проходно рязане.
5 Нишкова електроерозийна машина и решенията на AccuteX
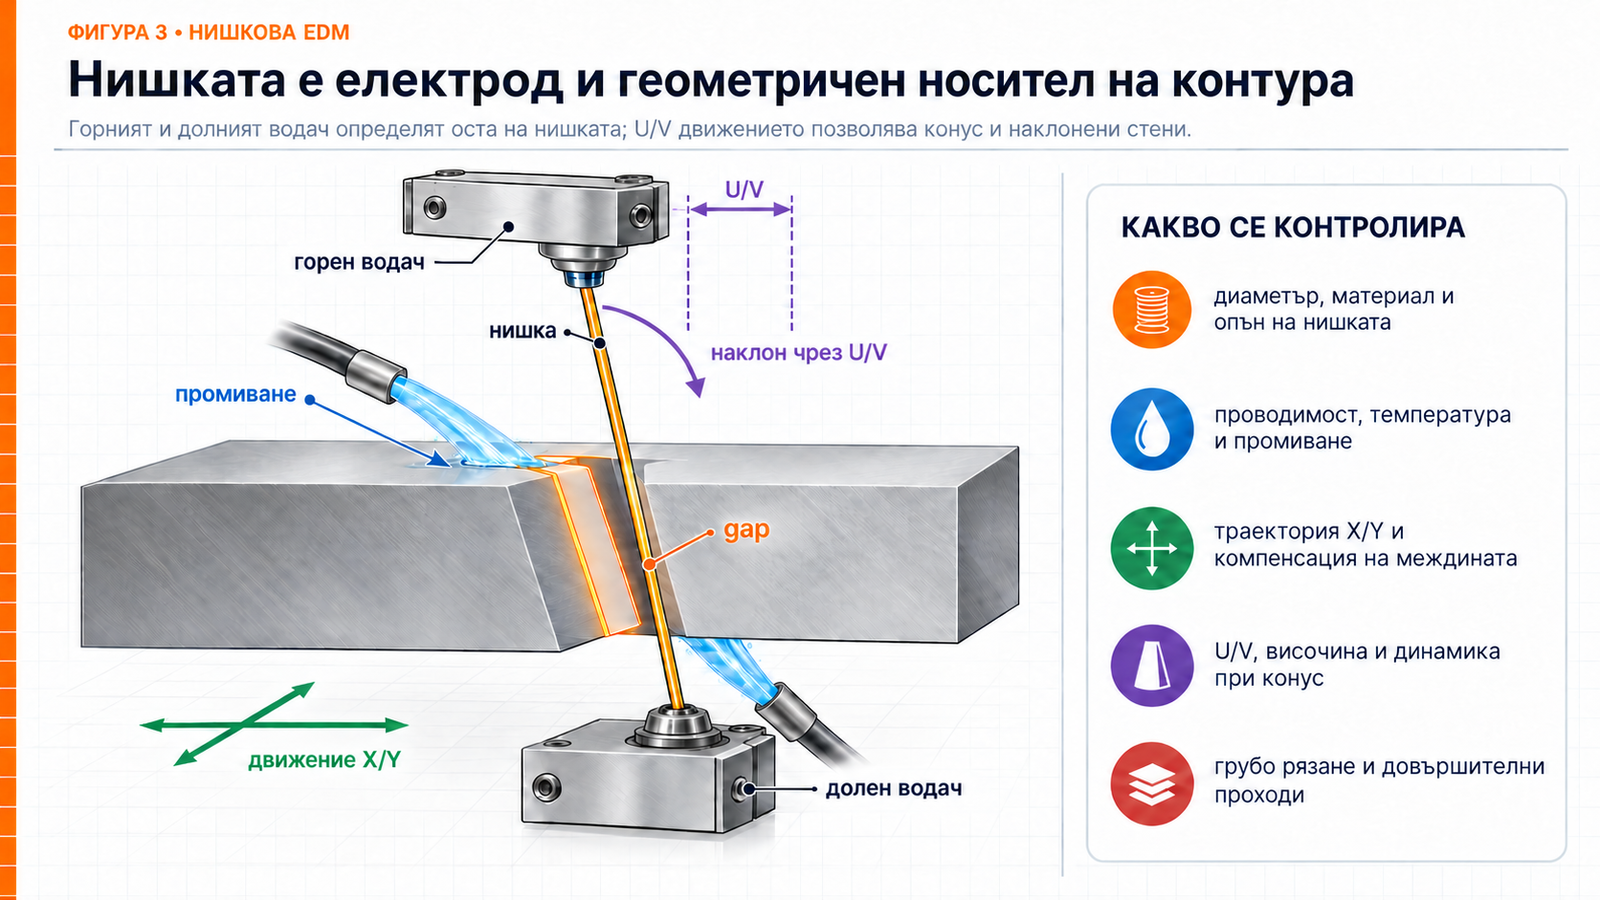
При нишковата електроерозийна обработка тънка метална нишка преминава непрекъснато между горен и долен водач. CNC системата управлява относителното движение по X и Y, а при машини с независимо движение на горния водач осите U и V променят наклона на нишката. Така се получават конуси и линейно образувани наклонени повърхнини [3, 7].
Ширината на прореза е по-голяма от диаметъра на нишката, защото включва искровата междина от двете страни. Компенсацията трябва да отчита диаметъра, реалната междина, височината на детайла и стратегията на проходите. При остри ъгли и високи детайли огъването и вибрацията на нишката могат да създадат геометрична грешка, затова управлението регулира скоростта и траекторията [3, 7].
Грубият преход отнема основния материал, а последващите довършителни преходи коригират размера, праволинейността и качеството на повърхнината. Стабилното автоматично вдяване, надеждното управление на водата и правилният избор на нишка за EDM машина са ключови за продължителна работа с минимални прекъсвания.
Изборът на EDM нишка е технологично решение, а не само избор на диаметър. Якостта на опън, удължението, материалът на сърцевината и покритието влияят върху скоростта на рязане, стабилността при високи детайли, конусната обработка, автоматичното вдяване и качеството на довършителните проходи. Портфолиото на Bedra включва месингови, покрити, високопроизводителни и фини нишки; конкретният тип се съобразява с генератора, водачите, височината и материала на детайла и търсената повърхнина [13].
В портфолиото на EDM Group нишковите електроерозийни машини са представени от AccuteX. AZ-400A е показателен модел с ходове X/Y 400 x 300 mm, U/V 160 x 160 mm, обработван детайл до 800 x 600 x 265 mm и тегло на обработвания детайл до 400 kg. Производителят посочва пълна затворена обратна връзка с линейни измервателни системи, автоматично вдяване и функции за многопроходна обработка и конусно рязане [8].
Линията включва още AccuteX AZ-600 и модели от сериите AP и GA. Изборът не се свежда само до размера на работната зона: оценяват се височината и теглото на детайла, необходимият конус, диаметърът на нишката, нивото на автоматизация и планираната серийност. Инженерната поддръжка обхваща конфигуриране, доставка, инсталация, обучение и последващ сервиз [12].
6 Обемна електроерозийна машина и решенията на OSCARMAX
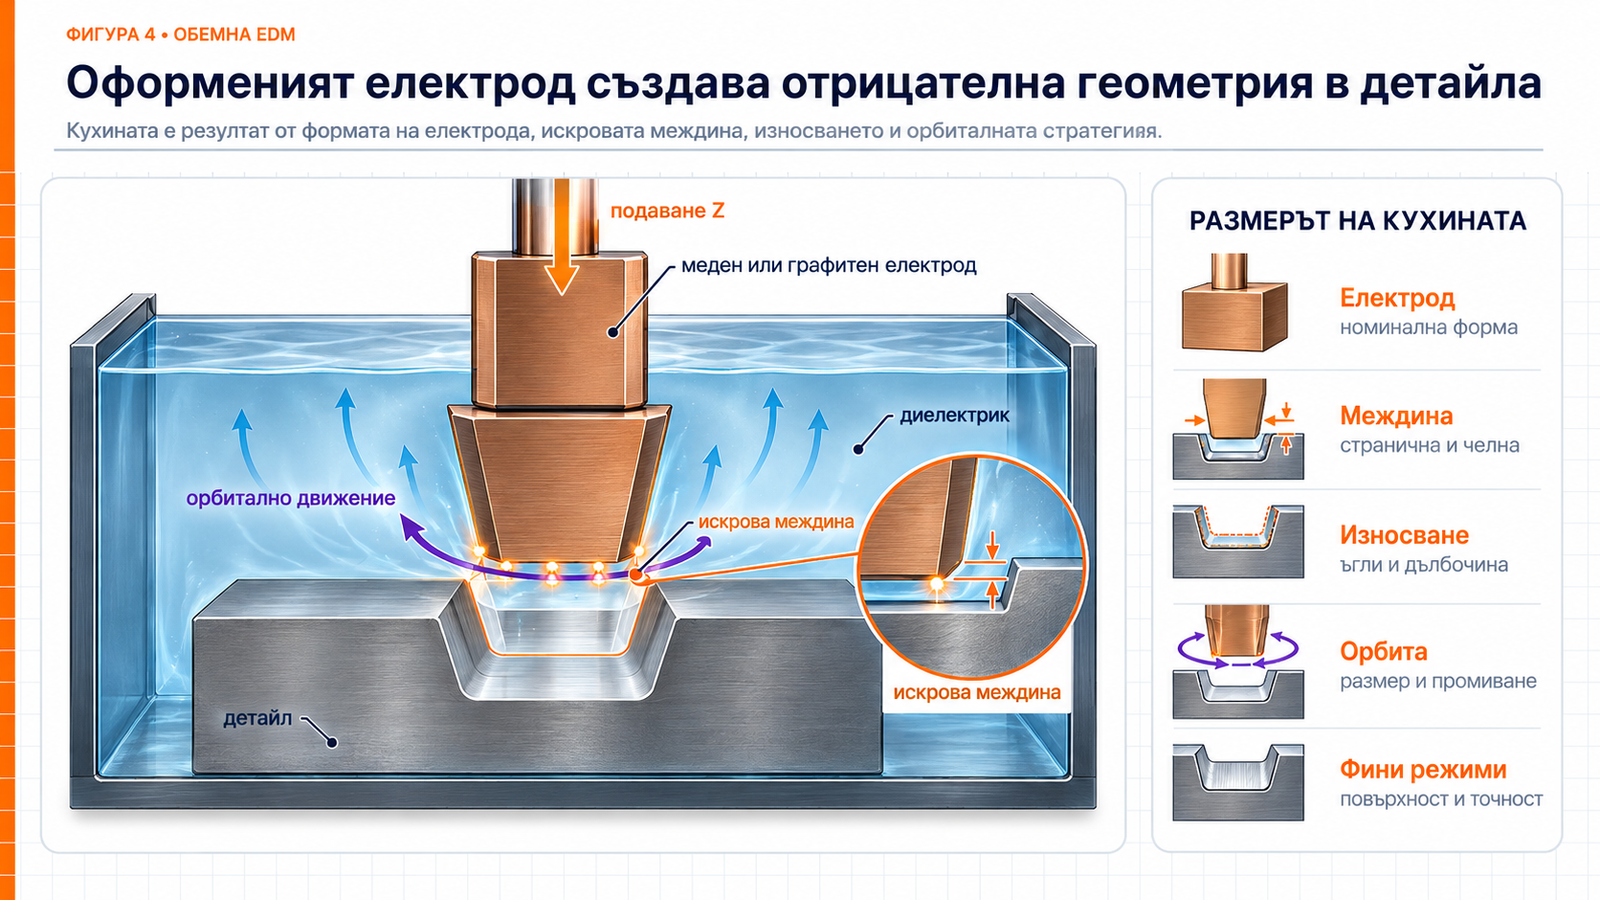
При обемната електроерозийна обработка, оформен електрод се подава към детайла в диелектрична течност и постепенно създава кухина. Геометрията на електрода е отрицателен образ на търсената форма, но размерът му се коригира с искровата междина и предвидената орбитална стратегия [6].
Най-често използваните електродни материали са мед и графит. Изборът зависи от геометрията, тока, желаната повърхност, допустимото износване, възможностите за изработка на електрода и броя на повтарящите се детайли. Един електрод рядко е достатъчен за сложна кухина; често се използват отделни електроди за груба и фина обработка.
Орбиталните движения подобряват промиването и позволяват размерът да се доработи контролирано. При дълбоки ребра и затворени кухини отвеждането на частиците е критично; без достатъчно движение на диелектрика процесът става нестабилен и рискът от дъга нараства.
Диелектрикът за обемна EDM се подбира според енергията на режимите, размера на междината, геометрията на кухината, необходимото промиване и изискванията за пожарна безопасност. Серията STEELFLUID EDMfluid S обхваща синтетични парафинови течности с различен вискозитет за фина, универсална и по-тежка искрова обработка. Ниската склонност към изпарение и добрата филтруемост подпомагат стабилния процес и предвидимото качество на повърхнината [16].
В портфолиото на EDM Group обемната електроерозийна обработка е представена от машините OSCARMAX от серията EX, включително EX 430, EX 500, EX 750, EX 1060 и по-големи конфигурации. Серията покрива задачи от компактно инструментално производство до големи форми и матрици, като производителят развива Windows-базирано управление, автоматизиран подбор на параметри и възможности за интеграция във FMS клетки [9, 12].
При избора на конкретен OSCARMAX модел се оценяват размерът и масата на детайла, ходът по Z, размерът на резервоара, товароносимостта, генераторът, броят електроди и необходимата автоматизация. Машината, диелектрикът, филтрацията, електродният материал и сервизната поддръжка трябва да се разглеждат като единна производствена система.
7 Пробивна EDM и решенията на HANKOOK NSD
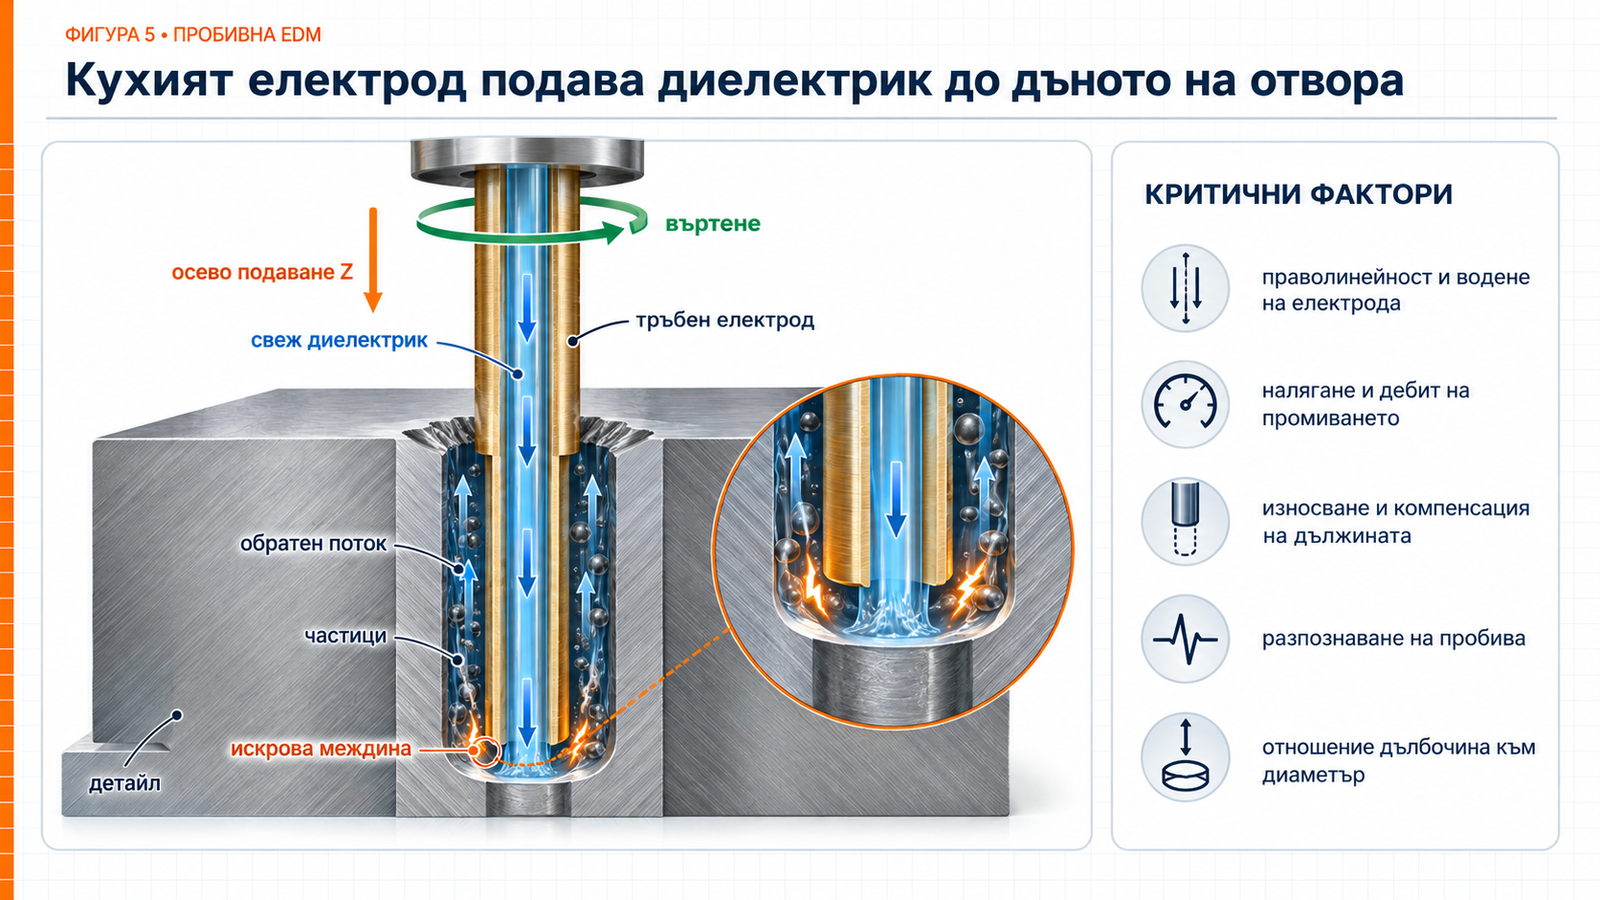
Пробивната електроерозийна машина използва кух тръбен електрод, който обикновено се върти и се подава по оста на отвора. Диелектрикът преминава през вътрешния канал и достига до най-дълбоката зона, където отвеждането на частиците е най-трудно.
Процесът е подходящ за малки диаметри и голямо отношение дълбочина към диаметър в проводими материали. Типични приложения са стартови отвори за нишкова електроерозийна машина, охлаждащи отвори, дюзи, филтри и инструментална екипировка. Геометрията зависи от праволинейността на електрода, водачите, въртенето, промиването и компенсацията на износването.
Тръбичките за пробивни EDM машини се изработват най-често от месинг и се подбират по външен диаметър, дължина, материал и геометрия на вътрешния канал. Едноканалните тръбни електроди са стандартен избор за много проходни отвори, а многоканалните подобряват разпределението на диелектрика и могат да ограничат образуването на сърцевина. За всеки диаметър на тръбния електрод се използва съответстващ водач, който осигурява точното му позициониране, ограничава отклонението и подпомага стабилното протичане на пробивната електроерозийна обработка.
[17].
В портфолиото на EDM Group CNC пробивната електроерозийна машина е представена от HANKOOK NSD. Компактният NSD-510 съчетава ходове X/Y/Z/W 510 x 300 x 250 x 440 mm и работи с електроди до 500 mm. NSD-640K е решение за по-голяма работна зона и автоматизирани серии; производителят посочва ходове 700 x 420 x 360 x 640 mm, електроди до 700 mm и автоматичен магазин с 18 позиции, с възможност за разширение според конфигурацията [11].
Софтуерът на HANKOOK NSD поддържа CNC програмиране, DXF/NC данни, компенсация на износването и контрол на проводимостта. Тези функции са особено ценни при множество отвори, различни диаметри и продължителна работа без постоянна намеса на оператор [11].
Изборът между NSD-510 и по-автоматизирани модели като NSD-640K зависи от размера на детайла, диаметъра и дълбочината на отворите, броя позиции и необходимостта от автоматична смяна на електроди. Практическата конфигурация включва съвместими тръбни електроди и водачи, подходяща филтрация и контрол на проводимостта.
Машини в портфолиото на EDM Group
| Решение | Модели в портфолиото | Подходящо приложение |
|---|---|---|
| AccuteX Wire EDM | AZ-400A, AZ-600, AP и GA серии | Прецизни проходни контури, конусно рязане, матрици, щанци и автоматизирани серии |
| OSCARMAX Sinker EDM | EX 430, EX 500, EX 750, EX 1060 и големи EX конфигурации | Триизмерни кухини, форми, матрици, дълбоки ребра и работа с медни или графитни електроди |
| HANKOOK NSD Drilling EDM | NSD-510 и NSD-640K | Стартови отвори за Wire EDM, охлаждащи отвори, дюзи и серийно пробиване |
| Инженерна поддръжка | Консултация, доставка, инсталация, обучение и сервиз | Единна отговорност за машината, технологията и последващата поддръжка |
8 Параметри и процесен прозорец
Основните електрически параметри включват импулсен ток, продължителност на импулса, пауза, напрежение и полярност. Към тях се добавят неелектрически фактори: промиване, опън и скорост на нишката, въртене на тръбния електрод, орбитално движение, материал на електрода и температура на диелектрика.
Материалната производителност, износването на електрода, грапавостта и точността са свързани цели, които често се конкурират. Настройка за максимална скорост не е непременно настройка за минимално износване или най-фина повърхност. Затова технологичните таблици на машината са отправна точка, която се валидира за конкретния материал, височина и геометрия [4].
Нестабилният процес се разпознава по много къси съединения, дълги отворени импулси, дъги, прекомерно отдръпване на сервото или прекъсване на нишката. Корекцията не винаги означава намаляване на тока; понякога причината е лошо промиване, замърсен диелектрик, неподходяща геометрия на електрода или механична вибрация.
9 Диелектрик промиване филтрация и дейонизация
Диелектрикът изпълнява четири функции: изолира до достигане на необходимото електрическо поле, участва във формирането на плазмения канал, охлажда и отвежда частиците. При нишковите електроерозийни машини най-често се използва дейонизирана вода, а при обемните електроерозийни машини - специална въглеводородна течност. Изборът е част от технологията, а не само от конструкцията на резервоара.
Ако частиците останат в междината, локалната проводимост се променя и разрядите се концентрират. Това може да причини късо съединение, дъга, неравномерна повърхност или прекъсване на нишката. Промиването трябва да е достатъчно, но прекомерната струя може да отклонява нишката или малкия тръбен електрод [7].
Филтърът задържа ерозионните частици и подпомага стабилната проводимост и повторното използване на течността. Филтри за нишкови, обемни и пробивни EDM машини се подбират по размер, присъединяване, допустимо налягане, филтрационна финост и вид диелектрик. При замяна съвместимостта се проверява по марка и модел на машината или по означението, размерите и връзките на използвания елемент [14].
При водните системи йонообменната смола от смесен слой отстранява разтворените йони и поддържа зададената проводимост. Изчерпаната смола не се оценява само по външния вид; следят се проводимостта, времето за работа и поведението на машината. Типът и количеството смола се съобразяват с обема и конструкцията на дейонизиращата система при нишкова или пробивна EDM [15].
При обемната EDM вискозитетът, температурата, чистотата и филтруемостта на диелектричната течност влияят върху промиването, стабилността на разрядите и качеството на повърхнината. STEELFLUID EDMfluid S е пример за серия специализирани течности с различни класове за фино, универсално и по-тежко искрово обработване [16].
10 Материали електроди и поддръжка
Стандартната електроерозийна обработка изисква електропроводим детайл. Стомани, твърди сплави, титан, никелови суперсплави, мед и други проводими материали могат да се обработват независимо от твърдостта им, но електрическите и топлинните им свойства променят производителността, износването на електрода и дебелината на термично засегнатия слой [1, 6].
При нишковите електроерозийни машини електродът е непрекъсната нишка; при обемните електроерозийни машини обикновено е оформен меден или графитен електрод; при пробивните електроерозийни машини се използва кух тръбен електрод. Материалът и геометрията на електрода трябва да съответстват на генератора, промиването, търсената точност и повърхнината.
Нишката, филтърът, йонообменната смола и диелектрикът участват пряко във физиката на процеса. Когато са неподходящи или изчерпани, дори правилно настроена машина може да работи по-бавно, да прекъсва по-често или да оставя непостоянна повърхност. Затова състоянието им се следи чрез технологични показатели като проводимост, диференциално налягане, дебит, стабилност на разрядите и качество на детайла.
Поддръжката трябва да следва документацията на конкретната машина и реалното натоварване. Периодичните проверки на водачи, уплътнения, помпи, филтрация и електрически контакти намаляват риска от трудно диагностицируеми отклонения в геометрията и процеса.
11 Точност повърхност и термичен слой
Точността при EDM е резултат от геометрията на машината, компенсацията на междината, стабилността на разрядите, електрода, промиването и температурното състояние. При Wire EDM към тях се добавят огъването и вибрацията на нишката; при Sinker EDM - износването и орбиталната стратегия; при drilling EDM - праволинейността и износването на тръбния електрод.
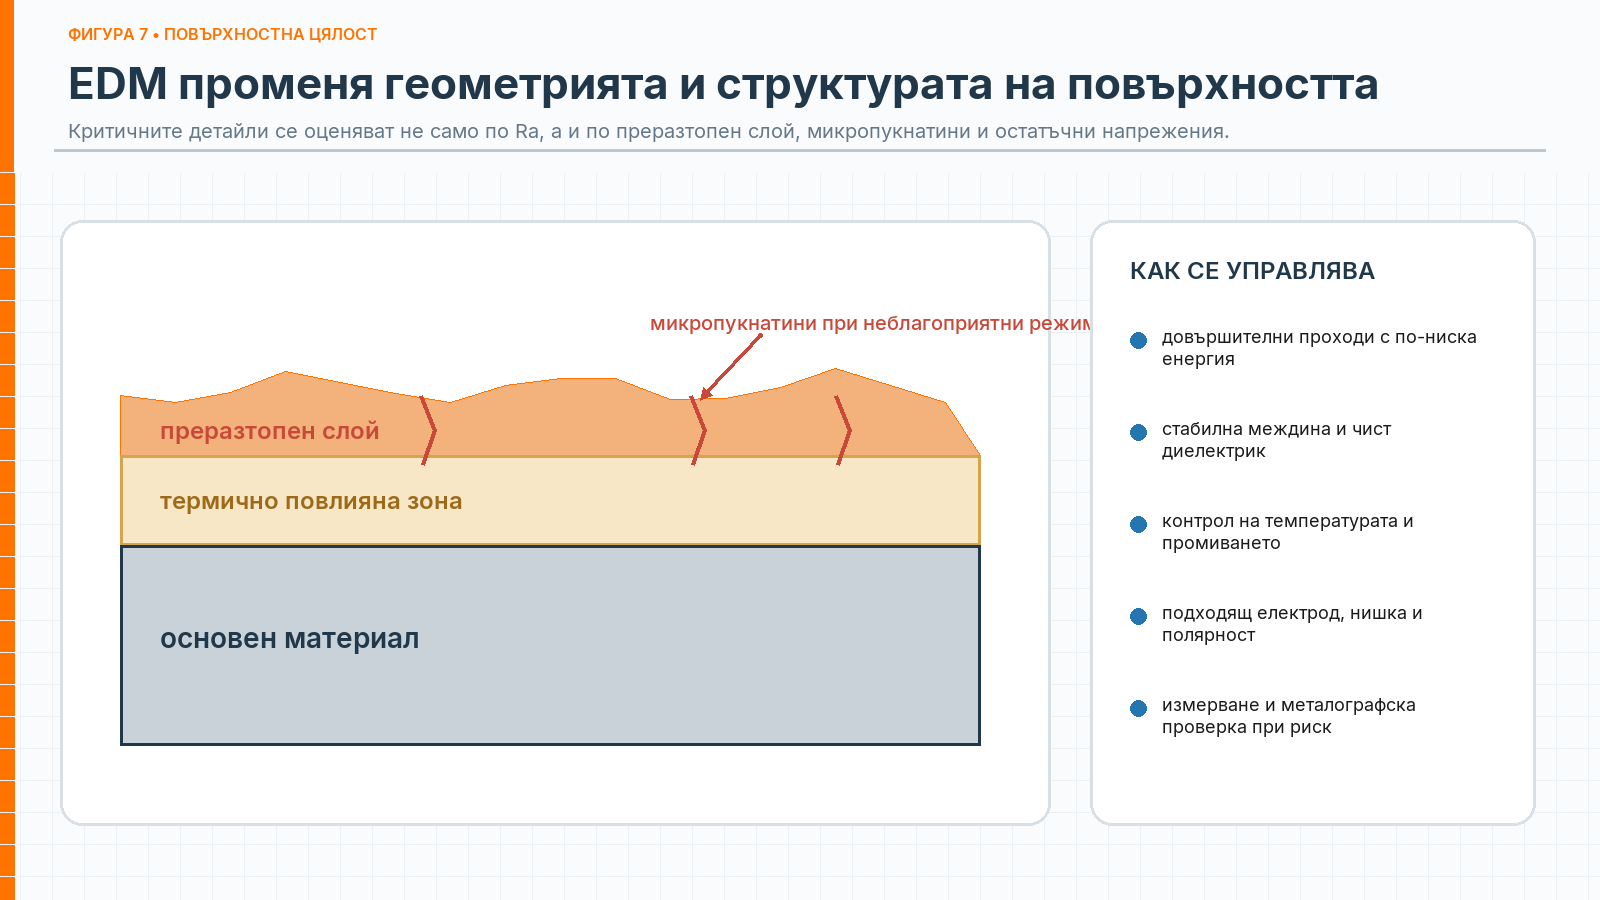
Повърхността е съставена от припокриващи се кратери. Част от разтопения материал може да се втвърди отново и да образува преразтопен слой. Под него може да има термично повлияна зона, остатъчни напрежения и при неблагоприятни режими - микропукнатини. Значимостта им зависи от материала, енергията, охлаждането и последващото натоварване [4, 7].
При формообразуващи инструменти общата грапавост може да е достатъчен критерий. При авиационни, медицински или уморно натоварени компоненти е необходимо да се оценят и металургичните изменения. Фини проходи, подходяща енергия, стабилно промиване и при нужда последващо полиране или отстраняване на слоя намаляват риска.
12 Как се избира подходящият EDM процес
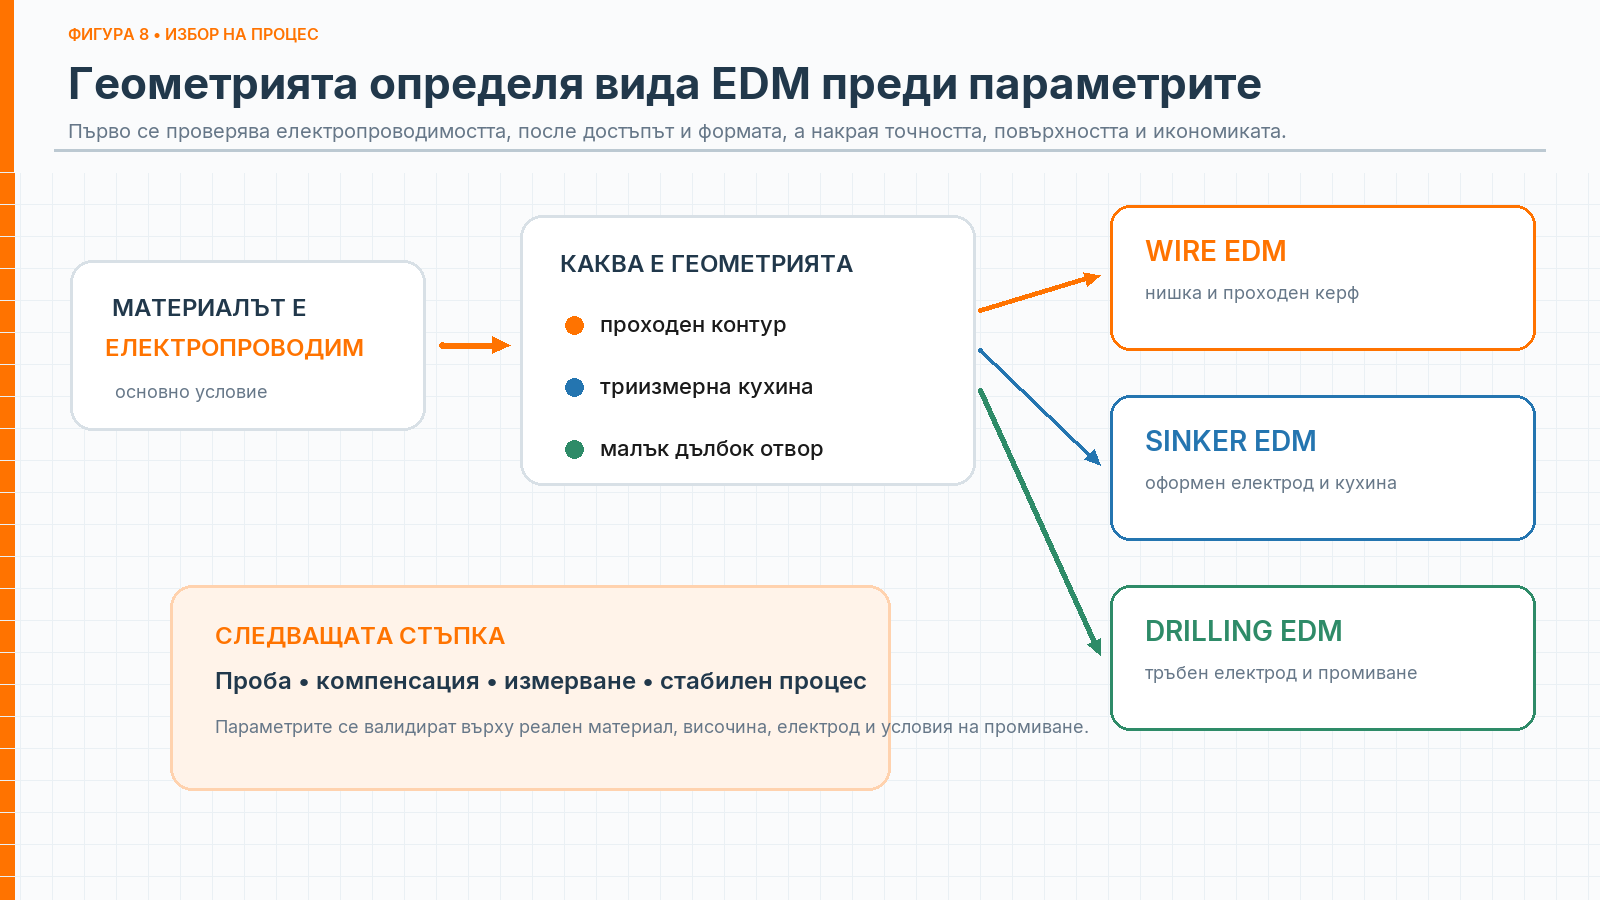
Изборът започва от геометрията. Проходен контур насочва към Wire EDM; триизмерна кухина - към Sinker EDM; малък дълбок отвор - към drilling EDM. След това се проверяват материалът, размерът, достъпът, необходимата точност, допустимият термичен слой и броят детайли.
EDM не трябва автоматично да заменя фрезоването, струговането или шлайфането. При леснодостъпна геометрия и голям обем за отнемане конвенционалната обработка често е по-бърза. Силата на EDM е при твърди проводими материали, тесни прорези, сложни кухини, малки отвори и детайли, при които механичната сила е проблем.
Практичният маршрут често е комбиниран: фрезоване за основния обем, термообработка, EDM за фините и труднодостъпни елементи, а при нужда шлайфане или полиране за окончателна повърхност. Икономиката се оценява за целия маршрут, включително електроди, програмиране, установявания, консумативи и контрол.
Бърза матрица за избор
| Геометрия | Подходящ процес | Основна причина |
|---|---|---|
| Проходен контур или тесен прорез | Wire EDM | Нишката прорязва детайла по CNC траектория |
| Триизмерна кухина или дълбоко ребро | Sinker EDM | Оформеният електрод възпроизвежда кухина |
| Малък и дълбок отвор | Drilling EDM | Кух електрод промива директно дъното |
| Стартов отвор и последващ контур | Drilling + Wire EDM | Двата процеса образуват общ маршрут |
| Голям леснодостъпен обем | CNC фрезоване + локална EDM | Конвенционалното рязане отнема основния обем по-бързо |
13 Автоматизация и свързано производство
Автоматизацията при EDM включва автоматично вдяване на нишката, смяна на електроди и водачи, палетизация, измервателни цикли, управление на резервоара и възстановяване след прекъсване. Тези функции са ценни, когато процесът е стабилен и технологичните данни са надеждни.
При Sinker EDM робот може да обслужва електроди и палети; при Wire EDM автоматичното вдяване позволява последователност от затворени контури; при drilling EDM магазинът за електроди поддържа серия от отвори с различни диаметри. Продуктовите линии на OSCARMAX, AccuteX и HANKOOK NSD илюстрират тези три посоки на автоматизация [8, 9, 10].
Свързаността не компенсира нестабилна физика. Данните за натоварване, импулси и престои са полезни само когато се интерпретират заедно с диелектрика, електродите, промиването и измерената геометрия. Затова дигитализацията трябва да следва добре дефиниран процес.
При по-стари електроерозийни машини надеждността зависи и от механични елементи, които съвременните диагностични системи невинаги наблюдават. Ремъците на помпи, задвижвания и помощни механизми се проверяват за напукване, разслояване, загуба на опън и неправилно водене. Когато оригиналното означение липсва, замяната се идентифицира по профил, ефективна дължина, ширина и конструкция, а не само по приблизителен размер.
14 Безопасност и устойчивост
EDM машините комбинират високо напрежение, електрически импулси, движещи се оси, течности, филтри и при някои конфигурации запалими диелектрици. ISO 28881 определя изисквания за проектиране и защитни мерки при wire cutting, die sinking и drilling EDM [5].
При маслен диелектрик са важни контролът на нивото, температурата, пожарната защита и правилното потапяне на зоната. При водни системи се следят електрическата безопасност, проводимостта, биологичното състояние и изхвърлянето на използваните филтри и смоли. Вентилацията и инструкциите за материала и течността са част от оценката на риска.
Устойчивостта се подобрява чрез по-ефективни генератори, оптимизирани проходи, регенерация и филтрация на диелектрика, по-дълъг живот на консумативите и намаляване на брака. Най-ниската моментна консумация не винаги дава най-нисък общ отпечатък, ако увеличава времето, скъсванията или повторната обработка.
15 Извод
Електроерозийната машина е система за управление на енергия, междина и замърсяване в микроскопична работна зона. Нишката, оформеният електрод и тръбният електрод създават различни геометрии, но всички зависят от стабилен генератор, сервоуправление, диелектрик, промиване и правилна компенсация.
Добрата технология започва с въпроса каква геометрия трябва да се получи и какви са изискванията към материала и повърхността. Едва след това се избира машината, електродът и режимът. Така EDM се използва там, където носи инженерна стойност, а не само защото детайлът е труден.
Често задавани въпроси
Каква е основната разлика между нишковите електроерозийни машини и обемни електроерозийни машини?
нишковата електроерозийна машина използва непрекъсната нишка и създава проходен контур. обемната електроерозийна машина използва оформен електрод и създава триизмерна кухина.
Може ли EDM да обработва непроводими материали?
Стандартната EDM изисква електропроводим детайл. Специализирани научни методи с помощни проводими слоеве съществуват, но не са еквивалентни на стандартния процес.
Защо са необходими няколко прехода при нишкова EDM?
Грубият преход отнема основния материал, а последващите проходи коригират размера, праволинейността и повърхността с по-ниска енергия.
Каква е ролята на диелектрика?
Той изолира до момента на разряда, участва във формирането на плазмения канал, охлажда и отвежда частиците от междината.
EDM винаги ли е по-точна от фрезоването?
Не. Точността зависи от машината, процеса и геометрията. EDM е особено полезна при твърди проводими материали и труднодостъпни форми, но не е автоматично най-добрият избор за всяка операция.
Как се избира нишка за EDM машина?
Изборът зависи от генератора и водачите на машината, диаметъра и височината на детайла, необходимата скорост, точност, конус и качество на повърхнината. При нишките Bedra тези изисквания се съпоставят с материала, покритието, якостта и удължението на конкретния тип.
Кога се сменят филтърът и йонообменната смола?
Филтърът се следи по диференциално налягане, дебит и поведение на процеса, а смолата - по проводимостта и ресурса на системата. Интервалът зависи от машината, натоварването и замърсяването и не трябва да се определя само по календар.
Как се избират тръбни електроди за пробивна EDM?
Съобразяват се външният диаметър, дължината, материалът, видът на вътрешния канал, водачът и цангата на машината. Дълбочината на отвора и необходимото промиване определят дали едноканална или многоканална тръбичка е по-подходяща.
Източници и проверка
Техническите твърдения са проверени по академични публикации, ISO и официална документация на производители. Данните за предлаганите решения са съобразени с портфолиото на EDM Group. Дата на проверката: 31.10.2026 г.
- Ho, K. H.; Newman, S. T.. State of the art electrical discharge machining (EDM). https://doi.org/10.1016/S0890-6955(03)00162-7
- Uhlmann, E. et al.. Historical Phases of EDM Development Driven by the Dual Influence of Market Pull and Science Push. https://doi.org/10.1016/j.procir.2013.03.001
- Slătineanu, L. et al.. Wire Electrical Discharge Machining - A Review. https://doi.org/10.3390/machines8040069
- Kumar, S. et al.. Recent Trends and Developments in the Electrical Discharge Machining Industry: A Review. https://doi.org/10.3390/jmmp7060204
- ISO 28881:2022. Machine tools - Safety - Electrical discharge machines. https://www.iso.org/standard/75901.html
- ASM International. Electrical Discharge Machining, ASM Handbook, Volume 16. https://doi.org/10.31399/asm.hb.v16.a0002165
- Sarala Rubi, C. et al.. Comprehensive review on wire electrical discharge machining. https://doi.org/10.3389/fmech.2024.1322605
- AccuteX. Official AZ Series Wire Cut EDM product information. https://www.accutex.com.tw/AZ-Series
- OSCARMAX. EX Series Die Sinker EDM. https://www.oscaredm.com/en-US/plist1_9-ex-series
- HANKOOK NSD. Official company and CNC super drill information. https://www.nsd.kr/
- NSD VINA. HANKOOK NSD Small Hole EDM product overview. https://www.nsdvn.com/en/products/drilling-edm/all-model/
- EDM Group. EDM machines offered by EDM Group. https://machines-bg.com/machines?cat=edm
- Bedra. Official EDM wire product portfolio and application guidance. https://www.bedra.com/europe/products/bedraedm/
- MANN+HUMMEL. Official filter solutions for EDM machines. https://oem.mann-hummel.com/en/oem-products/filters-for-tooling-machines/edm-filters.html
- Purolite. Ready-to-use mixed-bed ion-exchange resins for demineralization and EDM. https://www.purolite.com/dam/jcr%3Abb4577ce-96f9-4756-a629-bc7013331367/product-summary-english.pdf
- STEELFLUID. Synthetic dielectric fluids for sinker EDM. https://www.steelfluid.it/en/sinker-edm_CPT2
- SST Consumables. EDM drilling tubes and accessories. https://www.sstconsumables.com/en/All-products/EDM-Drilling-Tubes-and-Accessories/c/EDM25